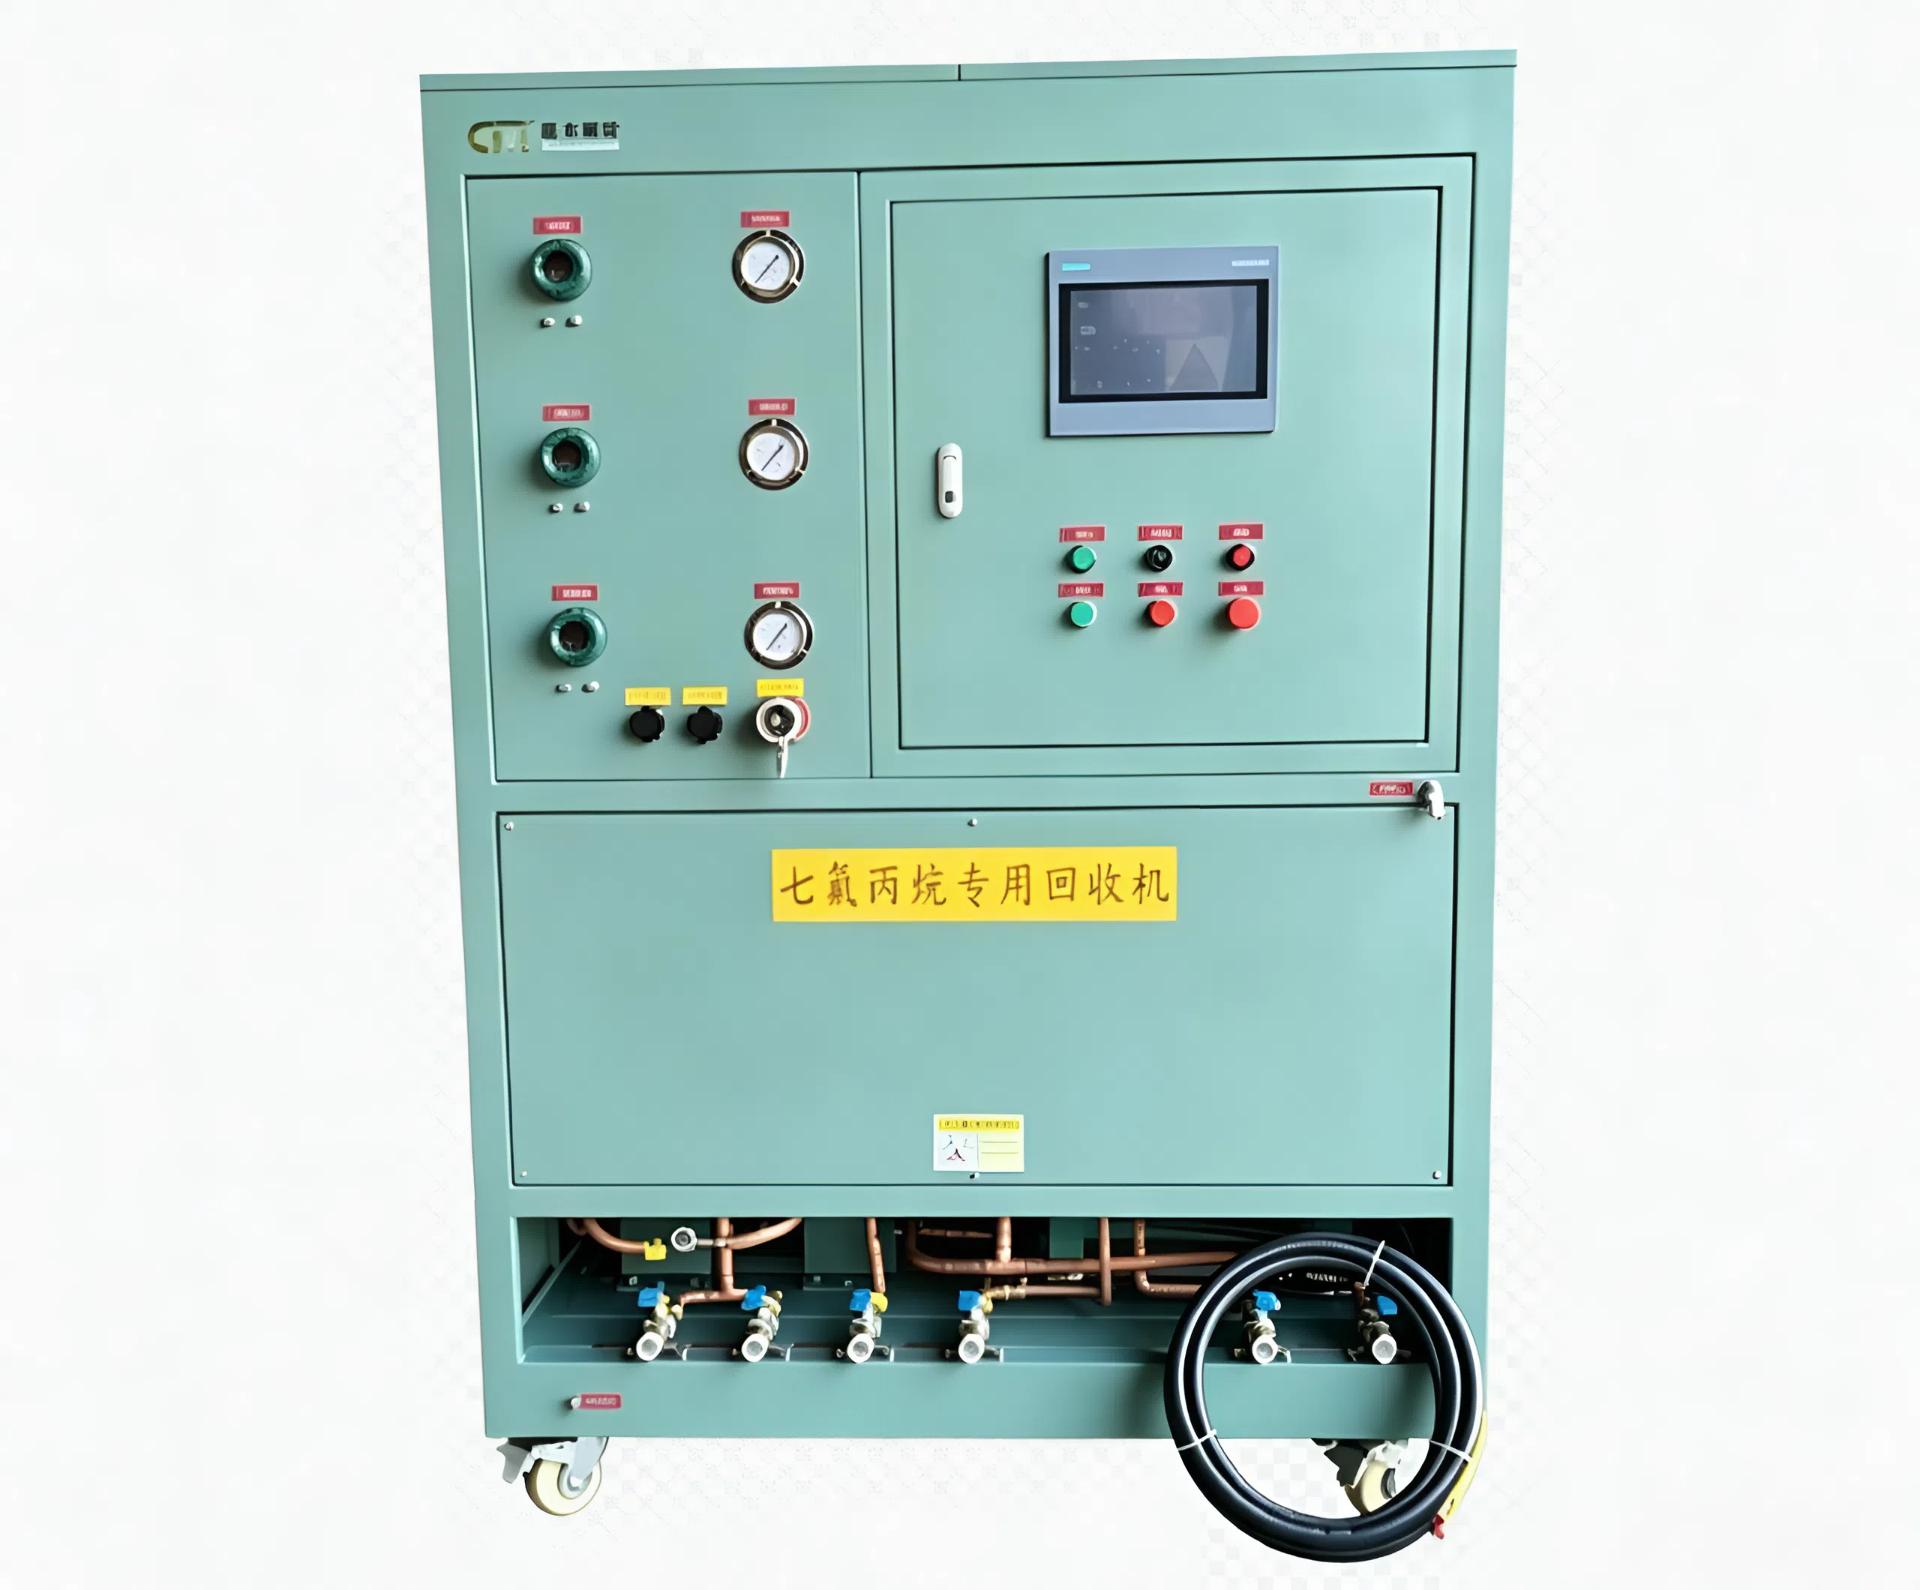
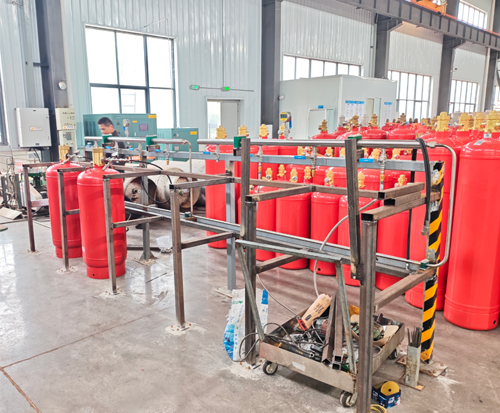
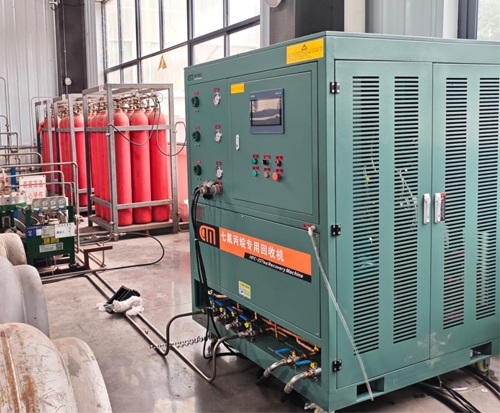
二、七氟丙烷专用回收机 六大核心优势
1.超高回收率,药剂损耗直降 90% 以上
采用高真空 + 深冷回收技术,突破行业 10%-15% 的常规损耗瓶颈,可将七氟丙烷回收损耗稳定控制在1%-2%左右,大幅减少药剂流失,直接拉升作业利润空间。
2.氮气自动分离提纯,回收药剂可直接回用
搭载独立深冷检测分离系统,自动识别钢瓶内的增压氮气并精准脱除,输出高纯度液态七氟丙烷;回收后的药剂无需二次提纯,即可直接回充复用,省去外送提纯的成本与周期。
3.接收罐全自动二次脱氮,杜绝人工排气损耗
独创系统循环设计,自动检测回收罐内氮气含量并循环脱除,全程无需人工手动排气;彻底避免人工排气单次 500-1000 元的药剂流失,排氮留药全自动化,降损同时节省人工成本。
4.纯机械吨瓶转移,无氮气介入零二次污染
摒弃传统氮气增压转移方式,采用纯机械动力完成吨瓶 / 钢瓶间的药剂倒罐转运,全程不引入额外氮气,杜绝转移过程中的药剂污染与额外损耗,保障药剂纯度稳定。
5.大流量快收作业,液体单小时处理≥500kg
液态药剂回收速率可达 500kg/h 以上,搭配双组集束工装,可同步完成快速倒液与余气回收,平均单瓶作业周期大幅缩短,同等工时下处理量翻倍,轻松承接批量检测订单。